Le moteur Mazda LF (MZR 2.0)
Le Mazda LF est le moteur 2,0 litres atmosphérique de la famille MZR : un quatre-cylindres en ligne à double arbre à cames en tête, 16 soupapes et calage variable d’admission (S-VT). D’une cylindrée de 1 999 cm³ (alésage 87,5 mm, course 83,1 mm), il a équipé de nombreux modèles entre 2003 et 2018 : Mazda3 (BK puis BL), Mazda5, Mazda6 (GG/GH) et le roadster MX-5 NC. Selon les versions et les marchés, on le rencontre sous les codes LF-DE, LF-VE et LF-VD, ce dernier à injection directe DISI.
Fiable dans sa configuration d’origine, le bas moteur atteint vite ses limites dès que la puissance grimpe, notamment sur les conversions turbo ou compresseur très répandues sur MX-5 NC et Mazda3. La bielle de série, bien que forgée, n’est pas remplaçable séparément (Mazda la livre solidaire du piston) et n’est pas dimensionnée pour la pression cylindre d’un moteur préparé. Remplacer l’attelage mobile par des bielles forgées 4340 usinées et équilibrées sécurise la montée en puissance et fiabilise les hauts régimes.
Les bielles forgées
Usinées dans un acier 4340 à haute résistance, ces bielles remplacent des pièces de grande série dont le dessin privilégie le coût de production plutôt que la tenue mécanique. La forge oriente le fil du métal en suivant la forme de la pièce : la bielle gagne en résistance statique et surtout en endurance, là où une pièce moulée ou frittée finit par céder en fatigue. Chaque bielle est équilibrée et contrôlée à l’unité, avec un axe de 21 mm et un entraxe de 146 mm identiques à l’origine, pour un poids de 456 g en profil H et 515 g en profil I.
Le renforcement du bas moteur devient nécessaire dès que la puissance ou le régime dépassent les valeurs de série : préparation de Stage 2 (admission, échappement, gestion moteur), Stage 3 (culasse et arbres à cames retravaillés, ou greffe d’un turbocompresseur) et Stage 4+ pour les moteurs à forte pression de charge. Le LF ainsi équipé se retrouve en circuit et en roulage, en drift, en drag, en rallye, en course de côte et en time attack, avec dans tous les cas le même bénéfice : la bielle n’est plus la pièce qui limite le projet.
Caractéristiques techniques des bielles forgées LF (MZR 2.0)
Couple de serrage et allongement
| Bielle | Visserie | Couple de serrage | Allongement préconisé |
|---|
| ZRP (R-MAZ-002H) | ARP 2000 | 61 N·m | 0,140 – 0,152 mm |
| ZRP (R-MAZ-002H-L19) | ARP L19 | 67,8 N·m | 0,152 – 0,165 mm |
| ZRP (R-MAZ-002-I) | ARP 2000 | 61 N·m | 0,140 – 0,152 mm |
| ZRP (R-MAZ-002-I-L19) | ARP L19 | 67,8 N·m | 0,152 – 0,165 mm |
Les fabricants privilégient la méthode par allongement (stretch gauge) : la notice livrée avec le kit fait toujours foi. Les couples indiqués correspondent à un montage avec lubrifiant ARP.
Guide technique
Acier forgé 4340 : qu’est-ce que c’est ?
| L’acier 4340 est un acier faiblement allié au nickel, chrome et molybdène, employé aussi bien en aéronautique qu’en compétition automobile. Mis en forme par forge puis traité thermiquement (trempe et revenu), il conjugue une limite élastique élevée, une excellente résistance à la traction et une remarquable tenue en fatigue. Face au métal fritté d’une bielle de grande série, optimisé pour le coût de production, le 4340 forgé gagne environ 19 % de limite élastique, 8 % de résistance à la traction et de 19 à 37 % de résistance en fatigue : sa durée de vie sous charge cyclique s’en trouve multipliée. D’où son statut de matériau de référence dès que la pression cylindre et le régime montent. |
Les profils de bielle
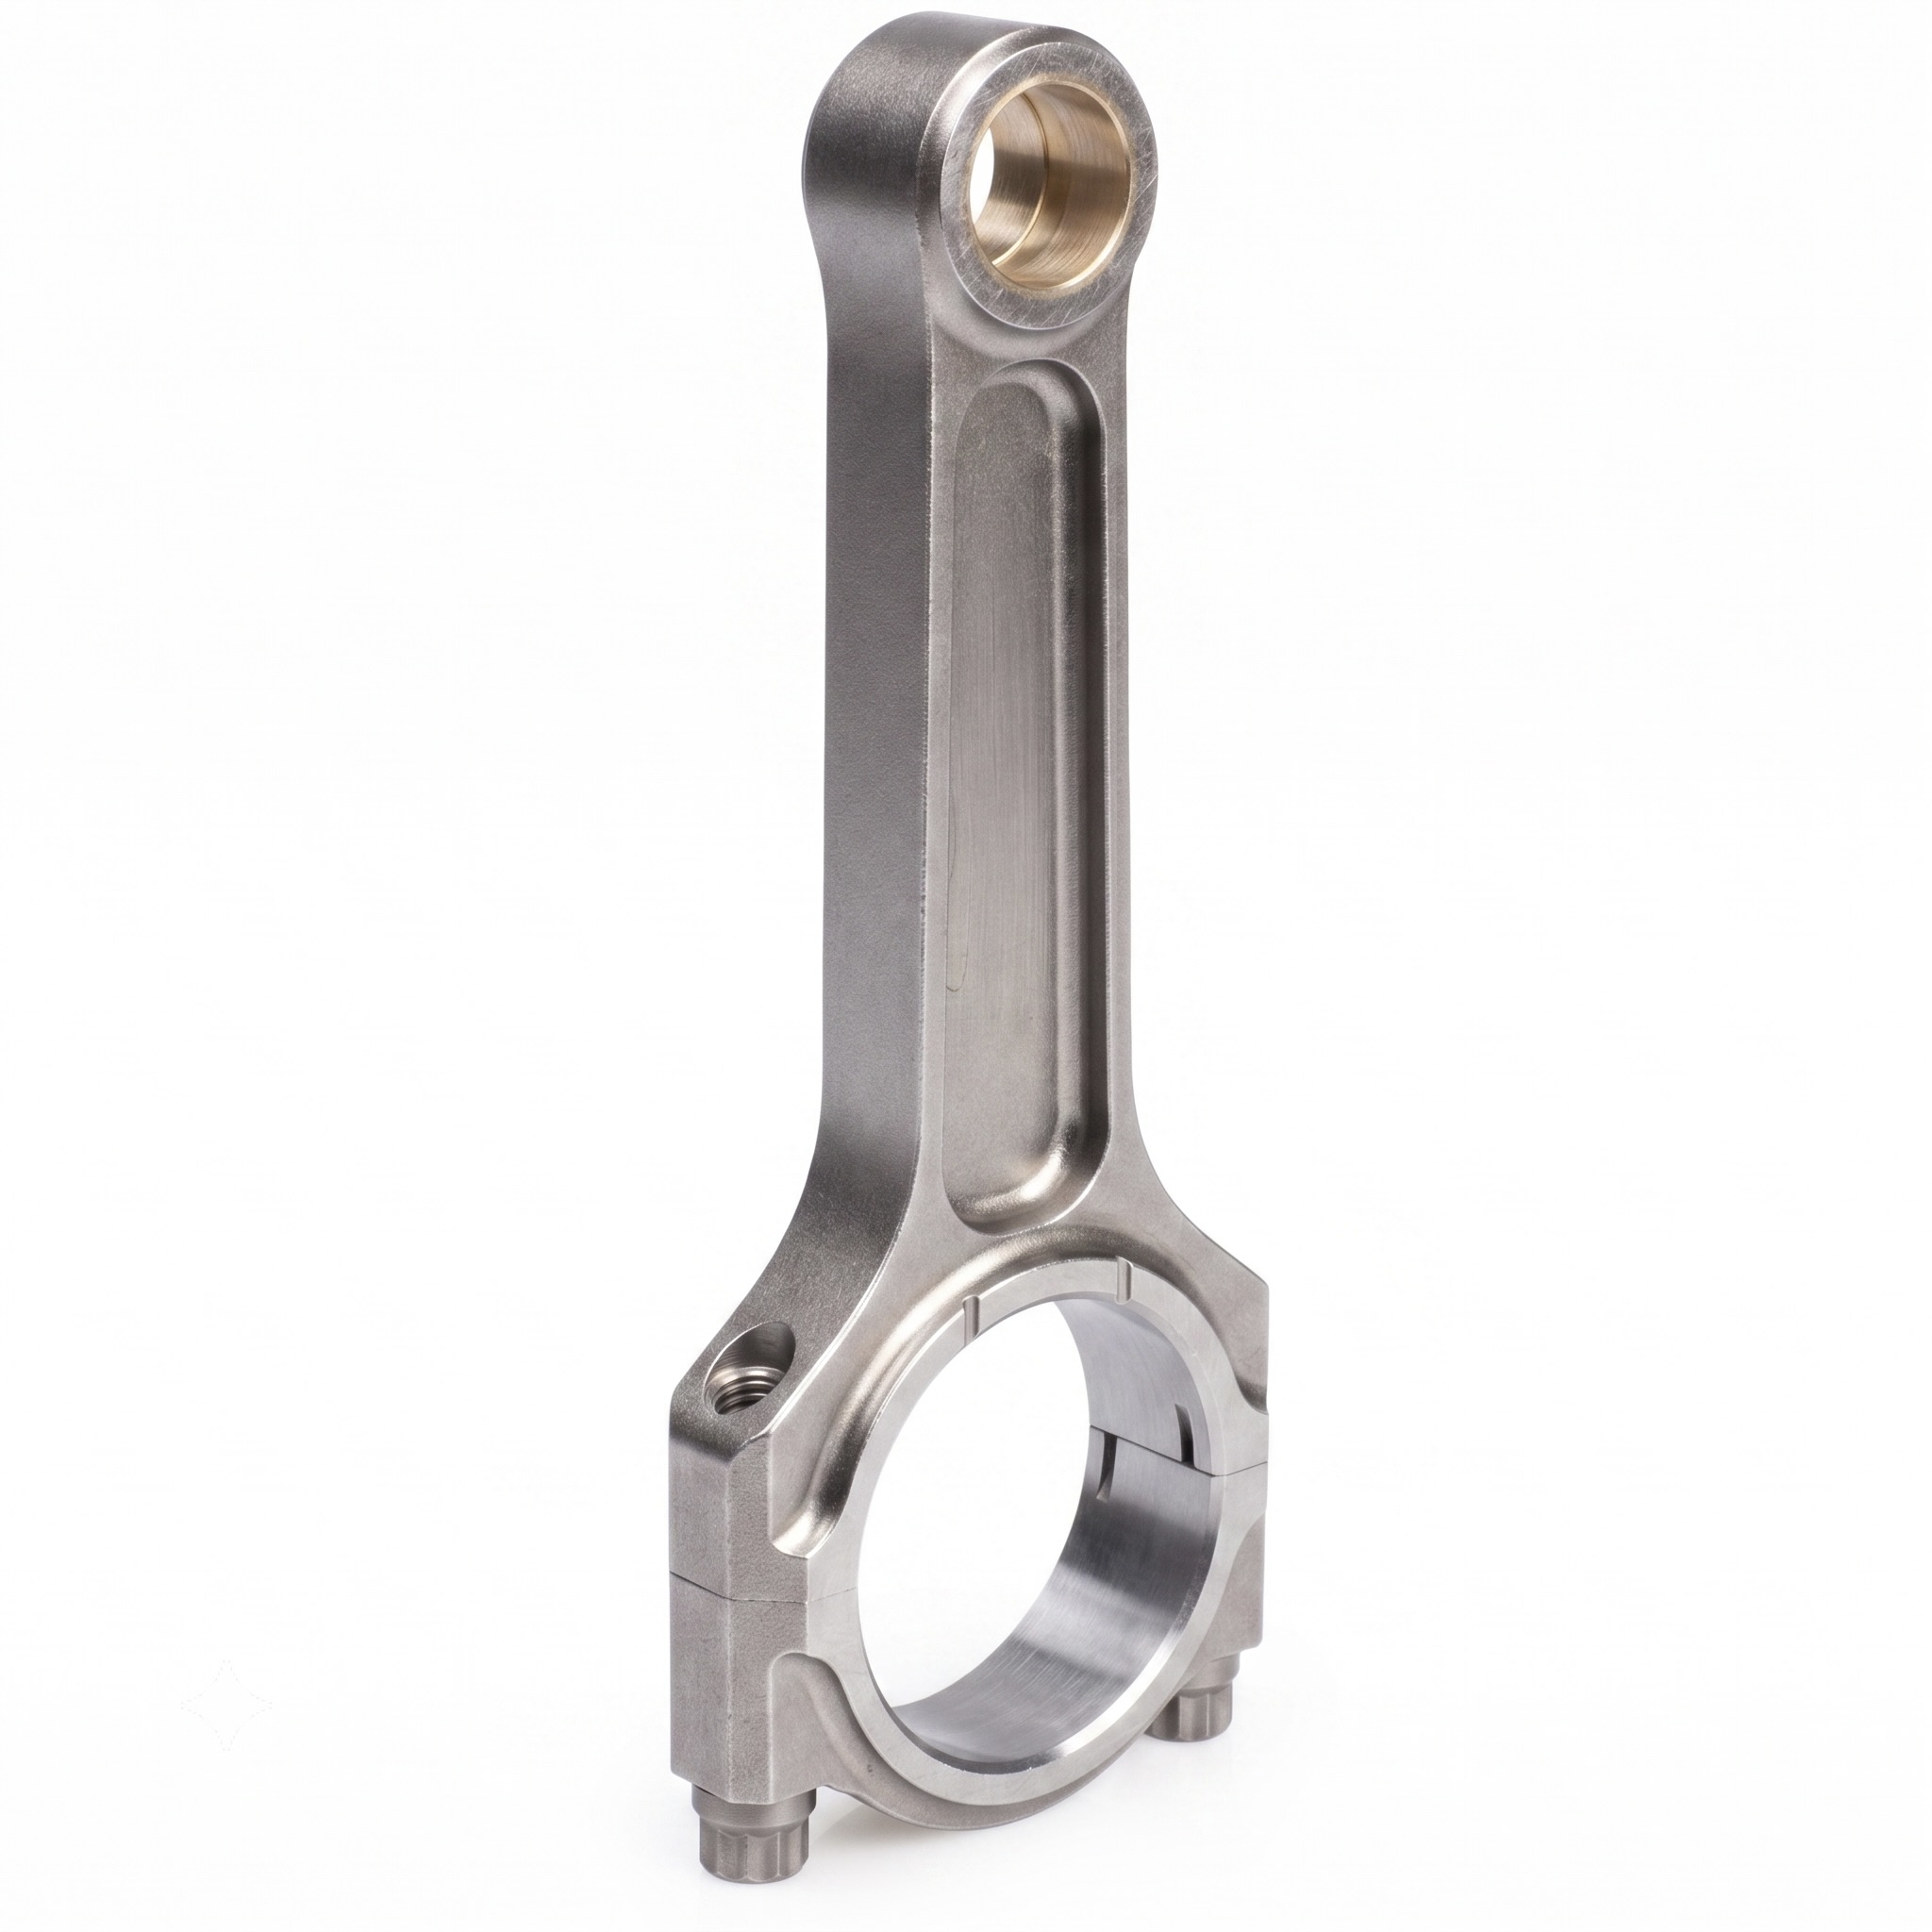 | Profil I. Sa section en I concentre la matière dans l’axe de la poutre, là où la bielle travaille en compression, et laisse des flancs plus fins. Le résultat est un excellent compromis entre rigidité longitudinale et facilité d’usinage, ce qui en fait le dessin le plus répandu sur les moteurs essence modernes, atmosphériques comme modérément suralimentés. Sur le LF, cette version est proposée à 515 g par bielle et convient aux préparations qui restent proches de l’architecture d’origine, avec un régime maîtrisé. |
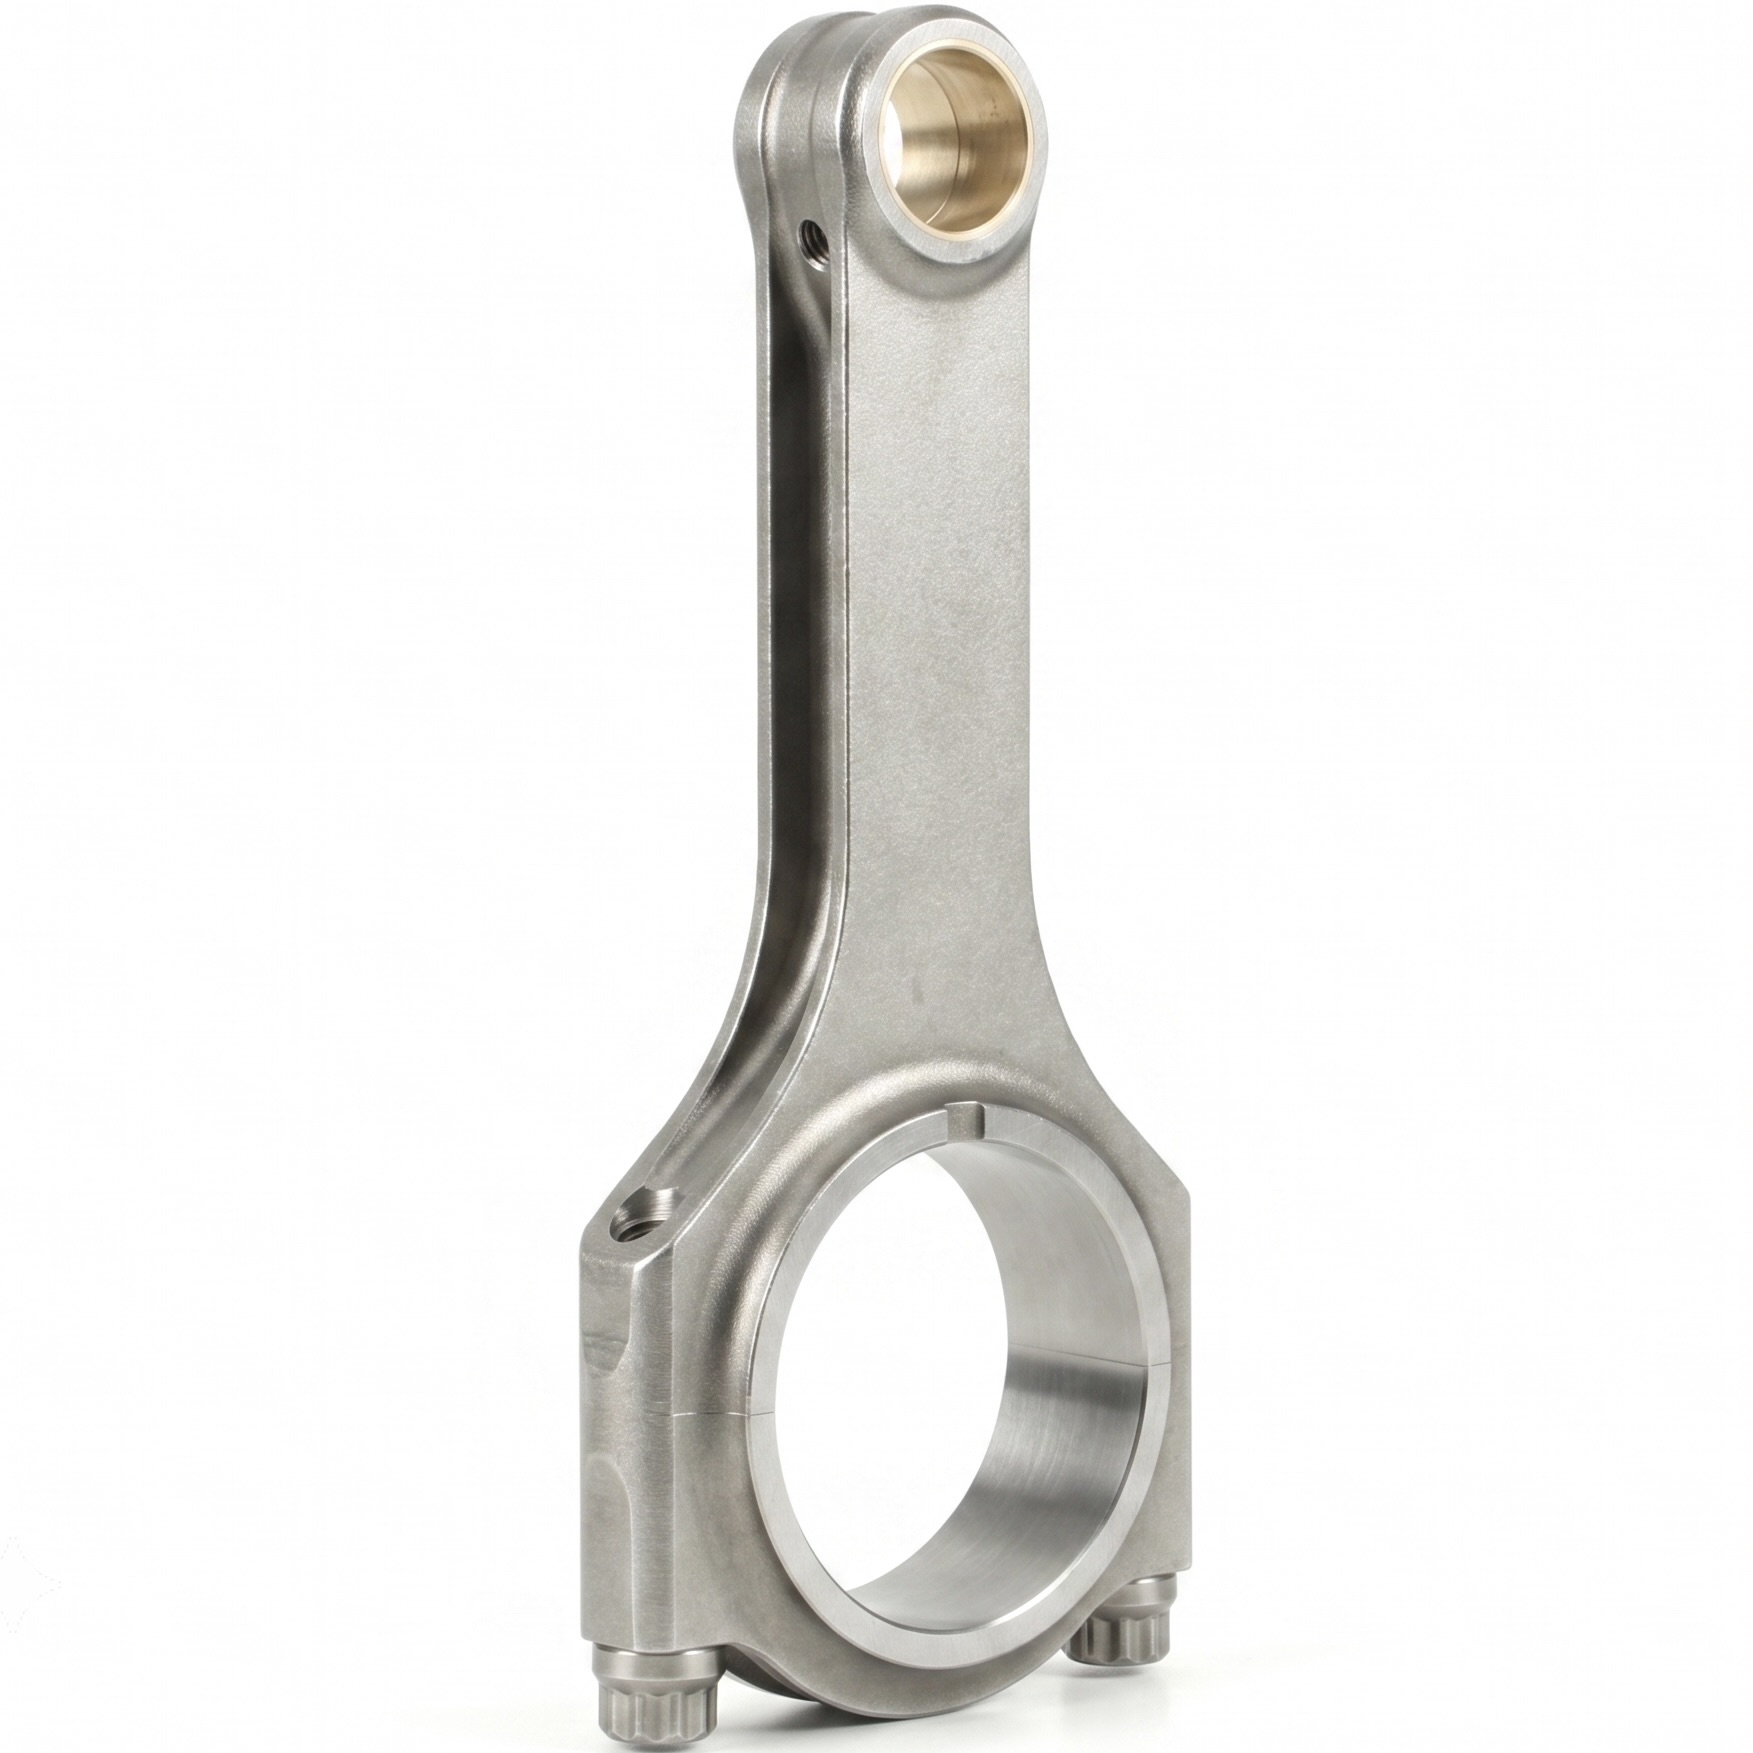 | Profil H. Ses flancs pleins, reliés par une âme centrale, lui donnent une rigidité élevée et une excellente tenue aux fortes pressions dans les cylindres, en flexion comme en flambage. C’est le profil de prédilection des préparations à fort couple et des hauts niveaux de suralimentation, quand la charge sur le pied et le chapeau devient le facteur dimensionnant. Ici, il est le plus léger des deux profils proposés, à 456 g par bielle, ce qui le rend aussi pertinent pour un LF orienté circuit. |
Comment choisir sa visserie de bielle ?
La vis de bielle figure parmi les pièces les plus sollicitées du moteur : elle maintient le chapeau sous des efforts alternés considérables. ARP la décline en plusieurs nuances, à choisir selon la puissance visée, le régime et l’usage.
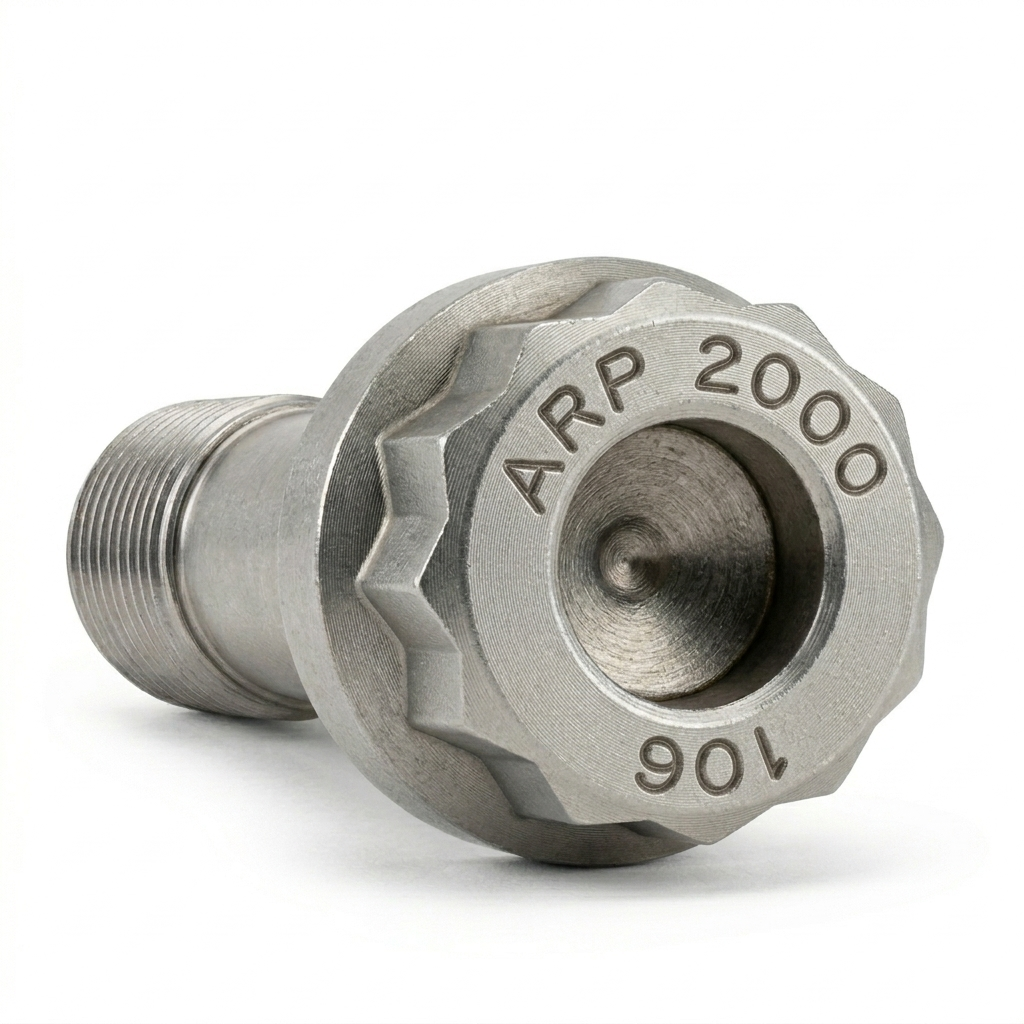 | ARP 2000. Standard haute performance d’ARP, d’une résistance à la traction d’environ 220 000 psi. En 3/8", il couvre sans difficulté environ 200 ch par cylindre et des régimes jusqu’à 8 500 tr/min, ce qui correspond à la très grande majorité des LF préparés. Robuste, polyvalent et sans contrainte particulière de stockage, il se serre au couple puis se vérifie à l’allongement. C’est le choix par défaut pour le circuit, le roulage, le drift, le rallye, le drag et la course de côte. |
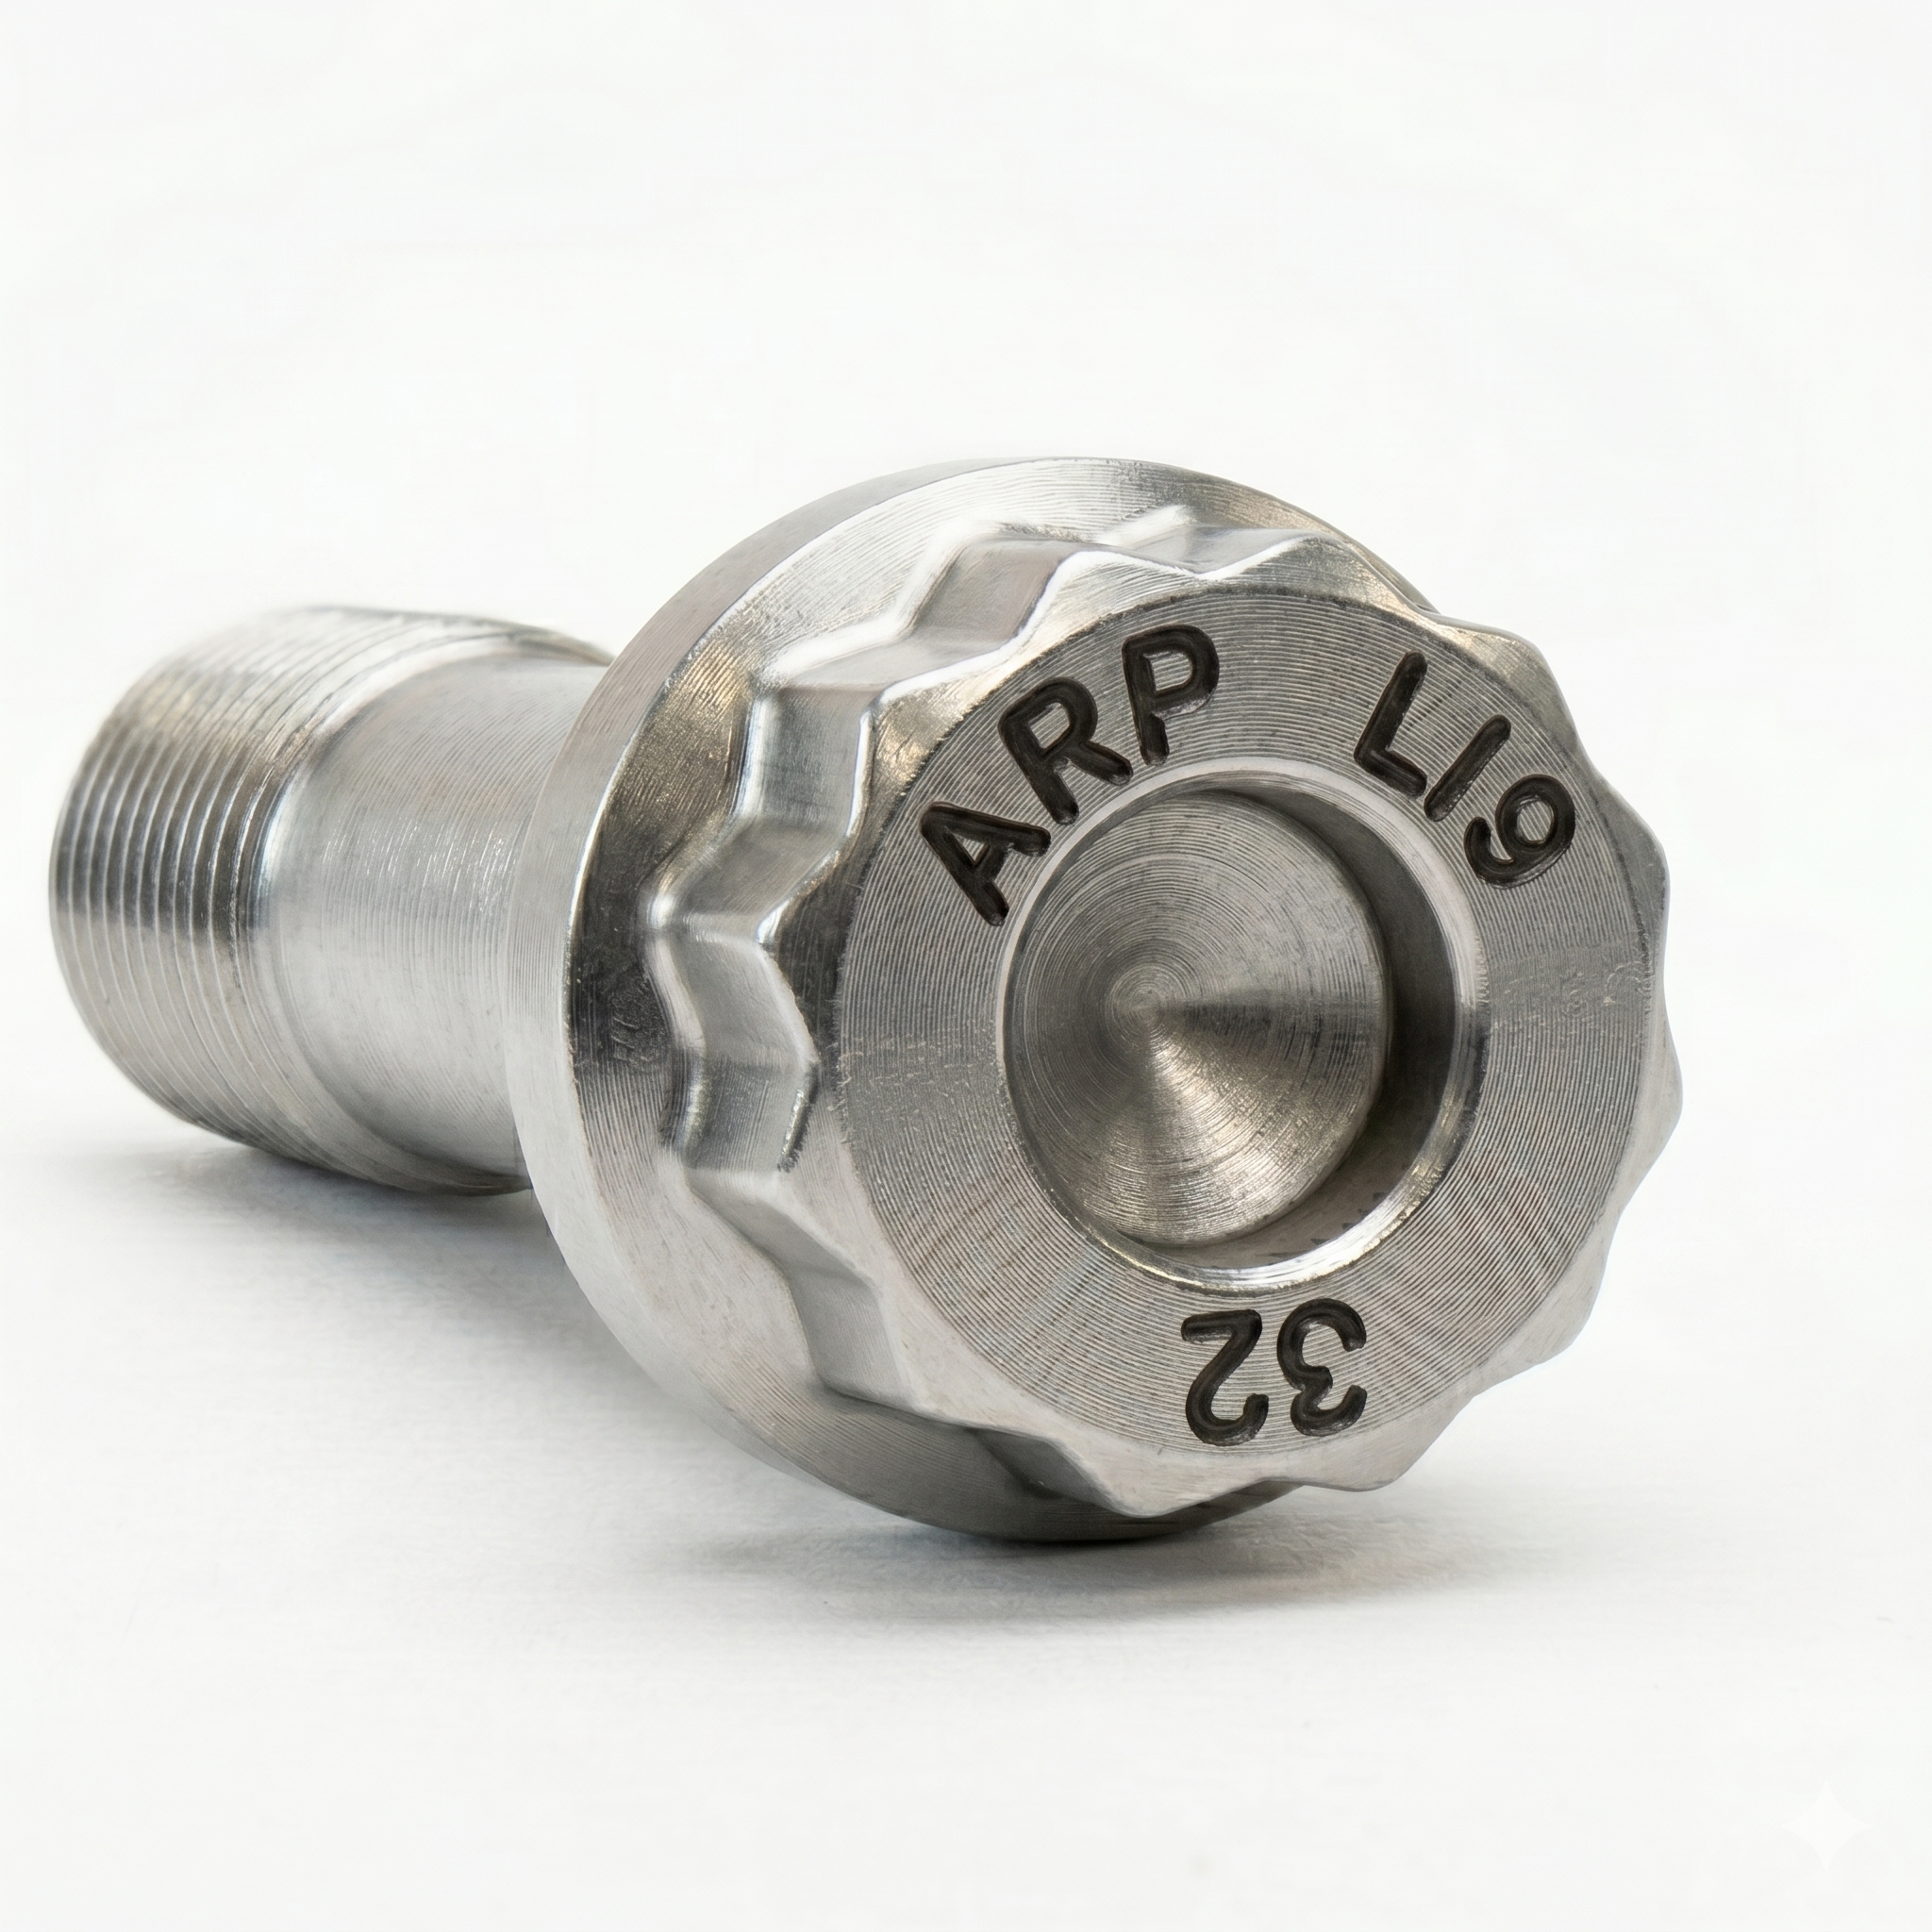 | ARP L19. Acier premium d’ARP, d’une résistance à la traction d’environ 260 000 psi. En 3/8", il autorise environ 250 ch par cylindre et des régimes jusqu’à 10 000 tr/min : c’est la visserie des préparations les plus chargées. En contrepartie, le L19 est sensible à la corrosion et à la fragilisation par l’hydrogène : il se stocke et se monte huilé, et ne doit jamais rester à nu. Sur un LF fortement suralimenté ou destiné au drag et au drift, c’est la marge de sécurité supplémentaire à retenir. |
Mesure de l'allongement des vis
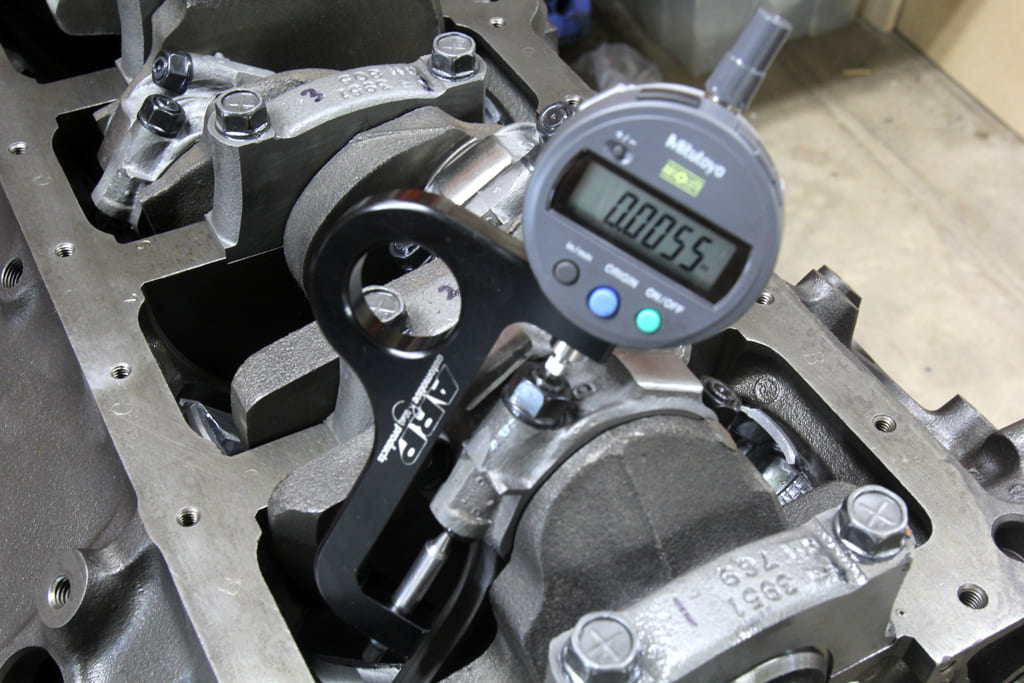
| En complément du serrage au couple, la mesure de l’allongement des vis au comparateur reste la vérification la plus fiable d’une précharge juste et reproductible. Vis montée, on place le comparateur sur les deux extrémités de la vis et on lit son allongement réel, qui doit correspondre à la valeur préconisée (voir le tableau couple et allongement ci-dessus). Indépendante des frottements qui faussent la lecture au couple seul, cette méthode sécurise le bas moteur des blocs fortement sollicités, comme un MZR 2.0 LF préparé. |
Acheter la jauge d'allongement ARP →
Les marques proposées
 | ZRP. Fondée à Athènes par Alex Drakos, cette marque grecque conçoit des bielles forgées hautes performances en acier 4340. Chaque bielle est usinée avec précision et équilibrée à ±1 g pour rester fiable à haut régime. Pour ce moteur, ZRP les propose en profil I ou H, avec visserie ARP 2000 ou L19. Conçues et contrôlées en Grèce, elles sont éprouvées en rallye, sur circuit et en drift. |
Lexique
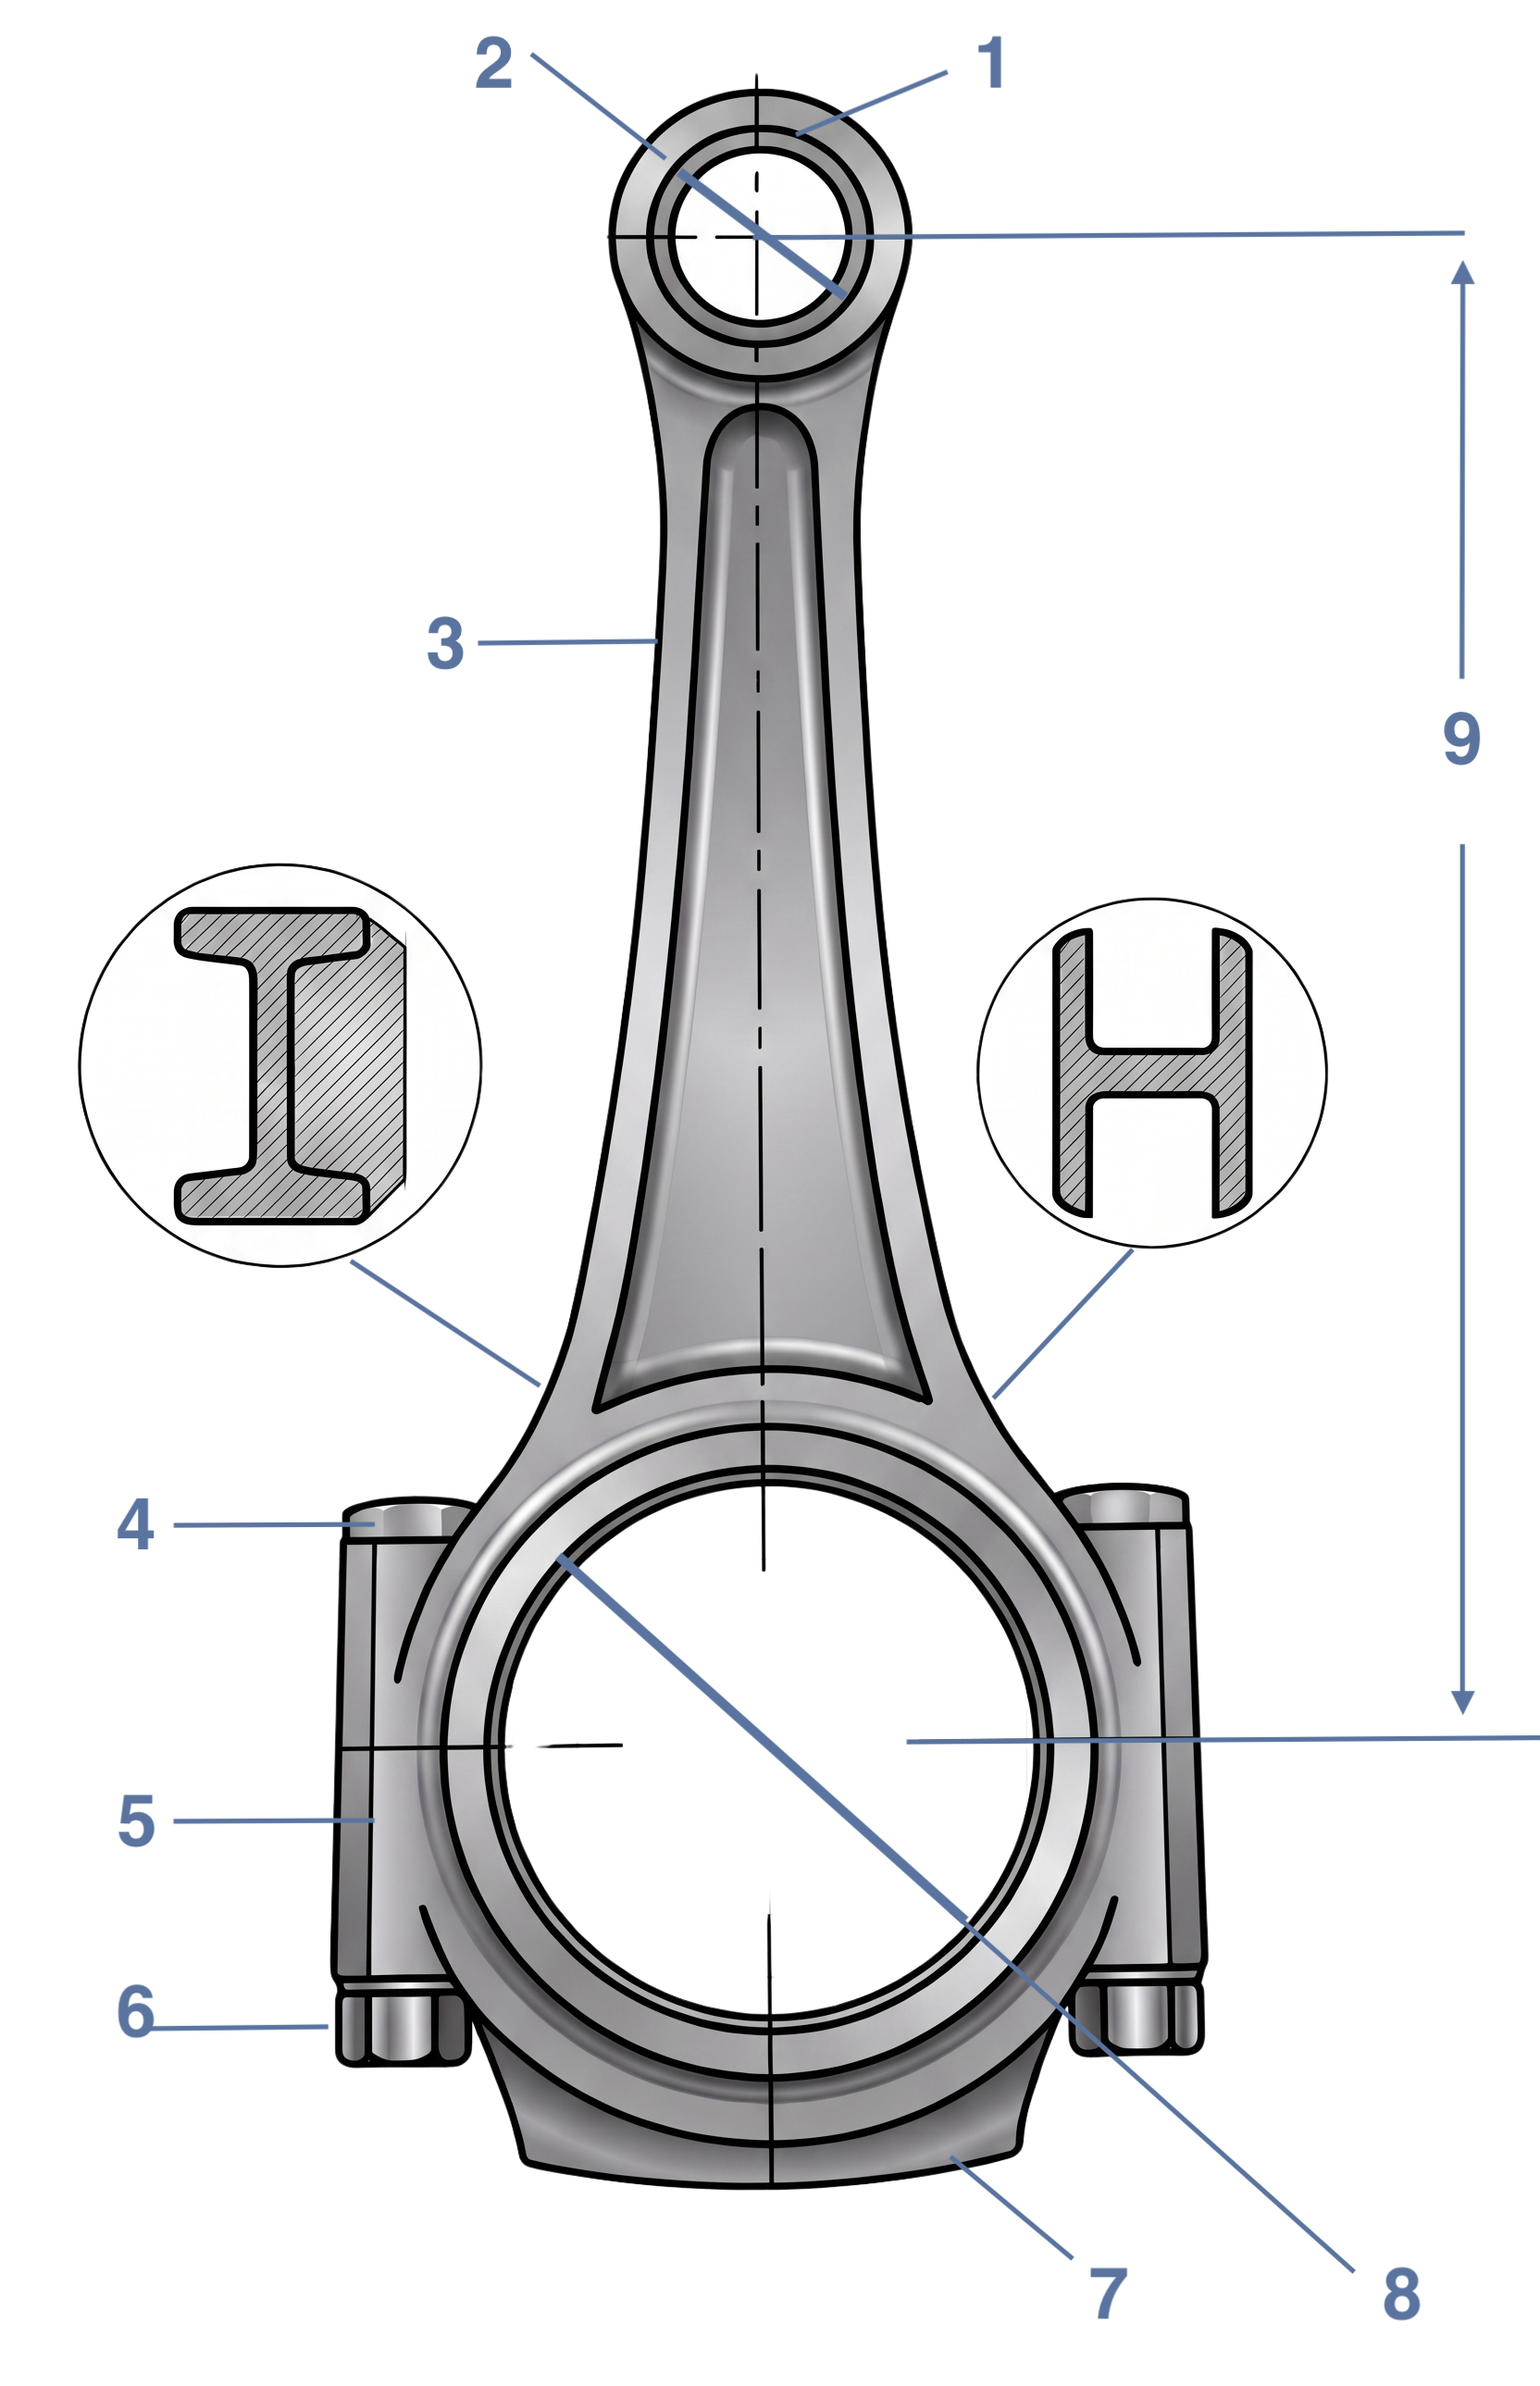 | 1) Pied de bielle
2) Diamètre du pied
3) Corps de bielle
4) Vis de bielle
5) Tête de bielle
6) Écrou / vis de bielle
7) Chapeau de bielle
8) Diamètre de tête
9) Entraxe |
Compatibilité véhicules du moteur Mazda LF (MZR 2.0)
Ces bielles forgées sont compatibles avec l’ensemble des véhicules équipés du moteur Mazda LF (MZR 2.0) :
| Marque | Modèle (châssis) | Code moteur | Puissance | Années |
|---|
| Mazda | Mazda3 (BK, BL) | LF-DE / LF-VE | 130–147 ch | 2003–2013 |
| Mazda | Mazda5 (CR, CW) | LF-VE / LF-VD | 130–147 ch | 2005–2018 |
| Mazda | Mazda6 (GG, GH) | LF-DE / LF-VE | 130–147 ch | 2002–2012 |
| Mazda | MX-5 (NC) | LF-VE | 158–167 ch | 2005–2015 |
Référence OEM :
Pourquoi c’est la solution la plus économique ?
Quand un bas moteur d’origine lâche, bielle rompue ou coussinet détruit, la facture ne se limite pas à la pièce cassée : bloc à réaléser ou à remplacer, vilebrequin à rectifier, culasse à contrôler, sans compter la main-d’œuvre et l’immobilisation du véhicule. Monter des bielles forgées en préventif coûte une fraction de ce que représente une casse moteur, et supprime l’aléa le plus coûteux d’une préparation.
Pour un budget équivalent, voire inférieur à une remise en état avec des pièces d’origine, un jeu de bielles forgées 4340 apporte une marge de sécurité sans comparaison et ouvre la porte à une évolution ultérieure sans rouvrir le bas moteur. Le travail d’atelier étant le même, autant qu’il serve deux fois : la dépose et la repose sont identiques, seule la pièce change de niveau.
À budget égal, on gagne donc sur les trois tableaux : plus de fiabilité, plus de potentiel de puissance, et la tranquillité de ne plus avoir à surveiller l’attelage mobile. C’est la pièce qui sécurise toute la préparation du LF.